Fachwissen › Wendeplatten
Die Geometrie auf der Plattenoberseite bestimmt, wie der Span bricht. Bei Inox anders als bei Stahl, und beim Schlichten anders als beim Schruppen.
Die Spanleitstufe ist die Geometrie auf der Plattenoberseite. Sie entscheidet, wie der Span abläuft, bricht und abtransportiert wird. Zwei Platten gleicher Form und Sorte können sich völlig unterschiedlich verhalten – der Unterschied steht in den zwei Buchstaben hinter der Grösse.
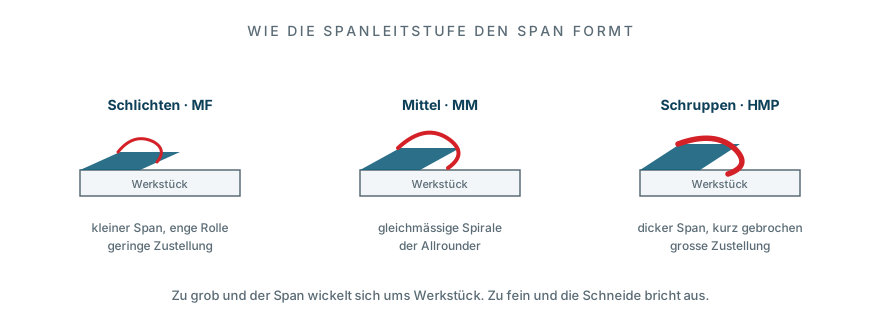
Ein Span, der nicht bricht, wickelt sich um Werkstück und Werkzeug. Er zerkratzt die Oberfläche, blockiert die Kühlung und wird im schlimmsten Fall zur Gefahr für den Bediener. Ein Span, der zu kurz bricht, bedeutet dagegen, dass die Schneide unnötig belastet wird.
Die Spanleitstufe erzwingt den Bruch über eine Mulde hinter der Schneidkante. Der Span läuft hinein, wird umgelenkt und bricht an der Stelle, wo die Verformung zu gross wird.
Jeder Hersteller hat eigene Bezeichnungen. Diese führen wir am häufigsten:
| Code | Bearbeitung | Zustellung | Kennzeichen |
|---|---|---|---|
| MF | Schlichten | 0.3 – 1.5 mm | feiner Span, gute Oberfläche |
| ML | Schlichten leicht | 0.2 – 1.0 mm | sehr geringe Schnittkräfte |
| MM | Mittel | 1.0 – 4.0 mm | der Allrounder |
| MP | Mittel, positiv | 1.0 – 4.0 mm | geringere Schnittkräfte |
| HMP | Schruppen | 3.0 – 8.0 mm | robuste Schneidkante |
| VM | Mittel, Inox | 1.0 – 4.0 mm | gegen Aufbauschneiden |
| VF | Schlichten Inox | 0.3 – 1.5 mm | für zähe Werkstoffe |
Die Zustellbereiche sind Richtwerte. Sie hängen vom Werkstoff, vom Eckenradius und von der Stabilität der Aufspannung ab. Im Zweifel lieber eine Stufe robuster wählen als eine zu fein.
Rostfreier Stahl neigt zum Kleben. Die Schneide baut Material auf, das periodisch abreisst und dabei die Schneidkante mitnimmt – die Aufbauschneide. Dagegen hilft eine schärfere, positivere Geometrie: Der Span läuft schneller ab und hat weniger Zeit, sich festzusetzen.
Deshalb tragen Inox-Geometrien meist ein V im Namen. Wer bei Inox mit einer Stahlgeometrie arbeitet, verliert Standzeit und bekommt eine schlechtere Oberfläche – bei gleichem Plattenpreis.
Ein Hinweis aus der Praxis: Bevor Sie an den Schnittwerten drehen, prüfen Sie die Geometrie. Eine passende Spanleitstufe bringt oft mehr als zehn Prozent mehr Schnittgeschwindigkeit – und kostet nichts extra.
Nennen Sie uns Werkstoff, Maschine und Bearbeitung. Wir sagen Ihnen, was wir einsetzen würden – auch wenn die Antwort lautet: bleiben Sie bei dem, was Sie haben.