Fachwissen › Wendeplatten
Form, Freiwinkel, Toleranz, Ausführung, Grösse, Dicke, Eckenradius – die zehn Stellen einer Wendeplatte erklärt, damit Sie im Katalog nicht mehr raten müssen.
Wer zum ersten Mal einen Wendeplattenkatalog aufschlägt, sieht Bezeichnungen wie CNMG 120408 und fragt sich, wer sich das ausgedacht hat. Die Antwort: die ISO. Und wenn man den Aufbau einmal kennt, liest man aus zehn Zeichen die komplette Geometrie – ohne Katalog.
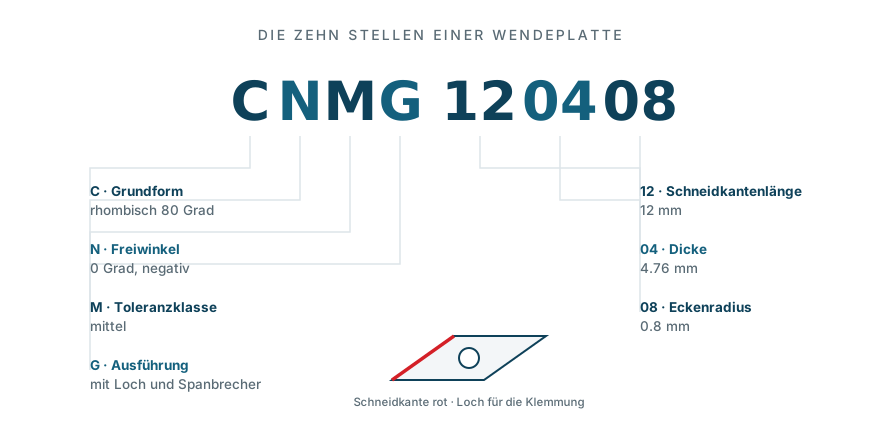
Sie beschreiben die Platte selbst – Form, Winkel, Toleranz und Ausführung.
Der erste Buchstabe sagt, wie die Platte aussieht. Je spitzer die Ecke, desto besser kommt man an Konturen heran – und desto schneller bricht sie.
| Code | Form | Schneidkanten | Kennzeichen |
|---|---|---|---|
| S | quadratisch 90° | 8 | sehr stabil, nur Geradschnitt |
| C | rhombisch 80° | 4 | der Standard im Aussendrehen |
| W | Trigon 80° | 6 | wie C, aber günstiger pro Schnitt |
| T | dreieckig 60° | 6 | gut für Kopierarbeiten |
| D | rhombisch 55° | 4 | kommt näher an Konturen |
| V | rhombisch 35° | 4 | sehr spitz, für enge Konturen |
N steht für 0 Grad – eine negative Platte. Sie ist stabiler und lässt sich wenden, weil beide Seiten Schneidkanten tragen. C für 7 Grad und P für 11 Grad sind positive Platten: geringere Schnittkräfte, dafür nur eine nutzbare Seite. Positiv nimmt man bei dünnwandigen Teilen und in der Innenbearbeitung.
M ist die übliche mittlere Toleranz. G ist präziser und teurer – nötig, wenn ohne Nachmessen auf Mass gedreht wird.
G bedeutet: mit Loch und beidseitigem Spanbrecher. T heisst mit Loch und einseitigem Spanbrecher, N ohne Loch und ohne Spanbrecher.
Sie geben die Masse – und hier stolpern die meisten.
| Stelle | Bedeutung | Beispiel 120408 |
|---|---|---|
| 12 | Schneidkantenlänge in mm | 12 mm |
| 04 | Dicke, in Sechzehntelzoll | 4/16 Zoll = 4.76 mm |
| 08 | Eckenradius in Zehntel mm | 0.8 mm |
Der häufigste Irrtum: Die mittleren zwei Ziffern sind nicht die Dicke in Millimetern. 04 heisst 4/16 Zoll, also 4.76 mm – nicht 4 mm. Bei 03 sind es 3.18 mm.
Er entscheidet über Oberfläche und Stabilität zugleich. Ein grosser Radius trägt mehr Vorschub und hält länger, drückt aber stärker – bei schlanken Teilen bis zum Rattern. Ein kleiner Radius gibt eine schärfere Kontur und geringere Schnittkräfte, verschleisst aber schneller.
Faustregel: Der Eckenradius sollte kleiner sein als die Schnitttiefe. Sonst schneidet nur der Radius, und die Schnittkraft drückt in die falsche Richtung.
Zwei Dinge stehen nicht im ISO-Code, entscheiden aber über das Ergebnis: die Spanleitstufe und die Schneidstoffsorte. Beide hängt der Hersteller hinten an – bei CNMG 120408 MM PC5300 ist MM die Spanleitstufe und PC5300 die Sorte.
Die Sorte richtet sich nach dem Werkstoff. Welche wir für Stahl, Inox, Guss und Aluminium führen, steht in der Sortenübersicht.
Nennen Sie uns Werkstoff, Maschine und Bearbeitung. Wir sagen Ihnen, was wir einsetzen würden – auch wenn die Antwort lautet: bleiben Sie bei dem, was Sie haben.