Fachwissen › Fräsen
Beide Verfahren versprechen Zeitgewinn. Welches passt, hängt von Maschine, Aufspannung und Werkstoff ab.
Beide Verfahren versprechen dasselbe: mehr Zerspanvolumen in weniger Zeit. Sie erreichen es aber auf entgegengesetzten Wegen – und welcher passt, hängt weniger vom Werkstoff ab als von Maschine und Aufspannung.
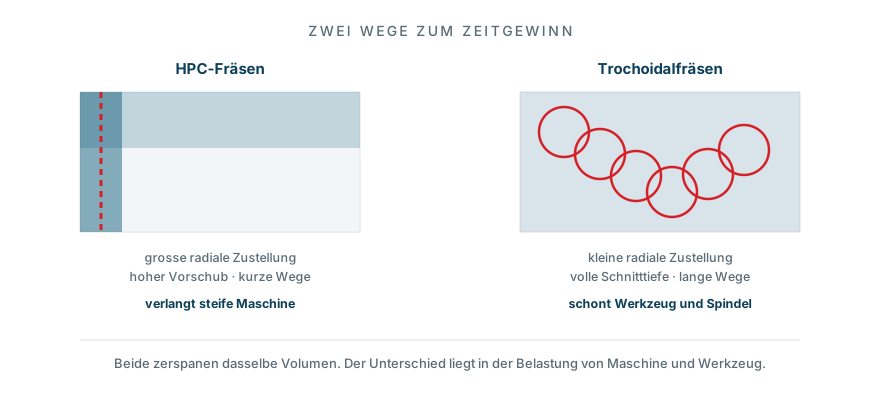
High Performance Cutting fährt mit grosser radialer Zustellung und hohem Vorschub. Das Werkzeug greift breit ein, die Späne sind dick, die Wege kurz.
Das setzt eine steife Maschine voraus. Die Schnittkräfte sind hoch und wirken seitlich – eine Maschine mit Spiel im Vorschub oder eine labile Aufspannung quittiert das mit Rattermarken. Auch die Spindel muss das Drehmoment bringen.
Beim Trochoidalfräsen nimmt das Werkzeug nur einen schmalen Streifen, dafür über die volle Schnitttiefe. Die Bahn ist kreisförmig überlagert – daher die charakteristischen Schleifen im Programm.
Die Schnittkräfte bleiben klein und konstant. Die Wärme verteilt sich, weil jede Schneide zwischen zwei Eingriffen abkühlt. Und weil die volle Schneidenlänge arbeitet, verschleisst das Werkzeug gleichmässig statt nur an der Spitze.
| Situation | Empfehlung |
|---|---|
| Steifes Bearbeitungszentrum, kurze Auskraglänge | HPC |
| Ältere Maschine oder Spiel im Vorschub | Trochoidal |
| Tiefe Taschen, lange Auskraglänge | Trochoidal |
| Zähe Werkstoffe wie Inox und Titan | Trochoidal |
| Grosse Flächen abtragen, Bauteil gut gespannt | HPC |
| Dünnwandige oder labile Teile | Trochoidal |
Der unterschätzte Faktor: Bei beiden Verfahren entscheidet die Werkzeugaufnahme mit. Ein Rundlauffehler, der beim konventionellen Fräsen kaum auffällt, kostet bei hoher Schnittgeschwindigkeit massiv Standzeit. Mehr dazu unter Werkzeugaufnahmen.
Trochoidalfräser haben meist mehr Zähne und eine längere Schneide – sie sind auf die volle Schnitttiefe ausgelegt. HPC-Fräser sind robuster gebaut, mit stärkerem Kern und oft ungleicher Teilung gegen Rattern.
Ein normaler Schaftfräser eignet sich für beides nur bedingt. Welche Ausführungen wir führen, steht bei den Vollhartmetall-Fräsern.
Nennen Sie uns Werkstoff, Maschine und Bearbeitung. Wir sagen Ihnen, was wir einsetzen würden – auch wenn die Antwort lautet: bleiben Sie bei dem, was Sie haben.